
Convenez des essais avant la construction de l’équipement
Un essai de réception en usine (FAT) vérifie le système dans les locaux du fournisseur ; un essai de réception sur site (SAT) a lieu après son installation dans l’environnement d’exploitation. L’équipe projet devrait définir l’objectif, la configuration d’essai, les participants, les pièces, les données et les critères de réussite avant de finaliser le contrat.
Le FAT permet de repérer les problèmes de conception et de logiciel pendant qu’ils peuvent encore être corrigés efficacement chez le fournisseur. Le SAT vérifie les interfaces du site, les utilités, les fonctions de sécurité et le fonctionnement dans le contexte réel de production.
- Identifier la configuration matérielle, logicielle et l’outillage testés
- Préparer des pièces représentatives, échantillons et signaux amont/aval
- Indiquer le nombre de cycles consécutifs ou la durée d’essai et la méthode d’enregistrement
Mesurez le procédé complet, pas seulement le mouvement du robot
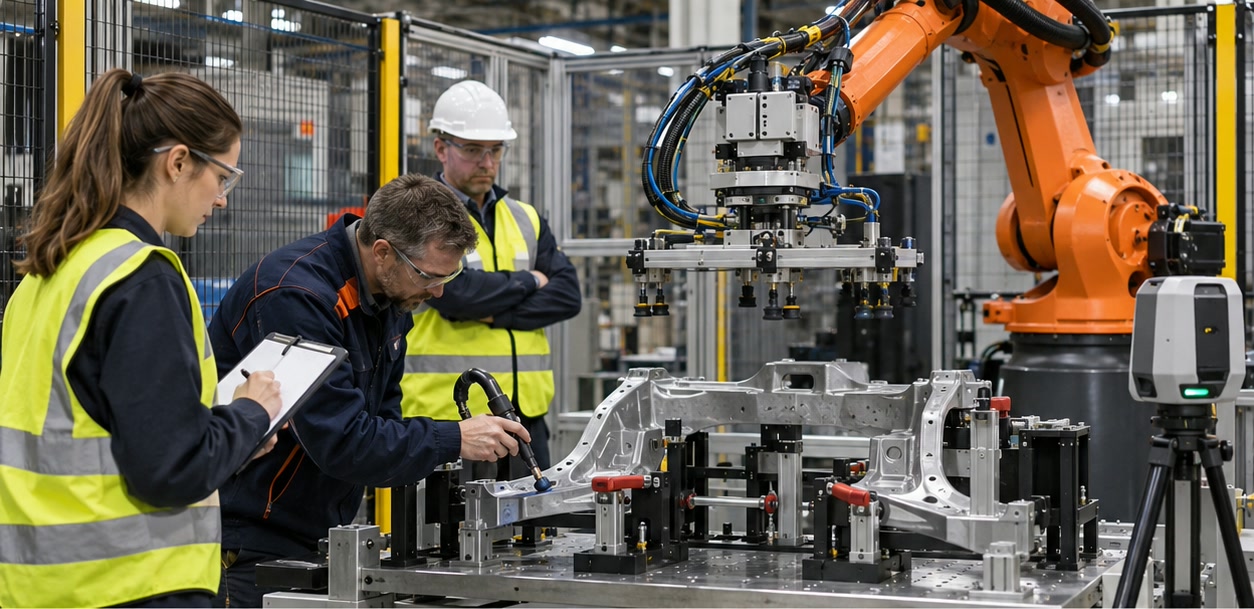
La répétabilité de trajectoire du robot ne prouve pas à elle seule qu’une cellule atteint son objectif de production. Un essai pertinent mesure le procédé complet, y compris la présentation des pièces, la préhension, la vision, les gabarits, les communications et la reprise après les interruptions normales.
Définissez les critères d’une pièce conforme et la mesure de la cadence. Précisez si les changements de série, le réapprovisionnement, le chargement par l’opérateur et les arrêts prévus sont inclus.
- Événements de début et de fin de mesure, taille d’échantillon et variation permise
- Critères de qualité, de positionnement, de rebut et de retouche
- Changements d’outil, variantes, reprise, redémarrage et arrêts de sécurité
Clôturez les écarts et consignez le transfert
Consignez chaque résultat, écart, responsable et échéance. Distinguez les échecs bloquants des réserves acceptées et désignez les personnes autorisées à approuver leur clôture. Après une correction, répétez les essais échoués selon la même méthode.
Avant la signature, vérifiez la remise des plans approuvés, notices, sauvegardes validées, consignes de maintenance, formations et accès logiciels. La réception doit solder le dossier de preuves convenu, pas seulement démontrer un cycle réussi.
- Compte rendu signé précisant la configuration et les résultats mesurés
- Registre des points ouverts avec impact, responsable et échéance de clôture
- Documents finaux, sauvegardes, formation et contacts d’assistance
Quelle est la différence entre FAT et SAT pour une cellule robotisée ?
Le FAT se déroule dans les locaux du fournisseur avant l’expédition ; le SAT a lieu après l’installation chez le client. Le FAT vérifie le système construit au regard des exigences convenues, tandis que le SAT confirme l’installation, les interfaces et le fonctionnement dans l’environnement réel.
Un FAT de cellule robotisée doit-il inclure un essai de cadence ?
Si la cadence fait partie des exigences du projet, définissez sa méthode de mesure et intégrez-la au plan de réception convenu. Utilisez des pièces et signaux représentatifs, puis consignez la configuration et le résultat.
Sources et documentation
- ISO 9283 — Critères de performance des robots et méthodes d’essai — Critères de performance et méthodes d’essai associées aux robots.
- ISO 10218 — Vue d’ensemble des normes de sécurité en robotique — Normes de sécurité des robots industriels ; définir le périmètre d’intégration et de validation pour chaque projet.
Les informations techniques renvoient aux sources publiées. Les caractéristiques peuvent évoluer ; vérifiez la documentation en vigueur avant tout achat.